振动盘厂家分析振动盘绝大多数送料不稳定问题,不是盘面设计问题,而是调试不到位、弹片松动、油污、安装不平导致。分为新机调试、日常调试、定期维护、故障快速处置。
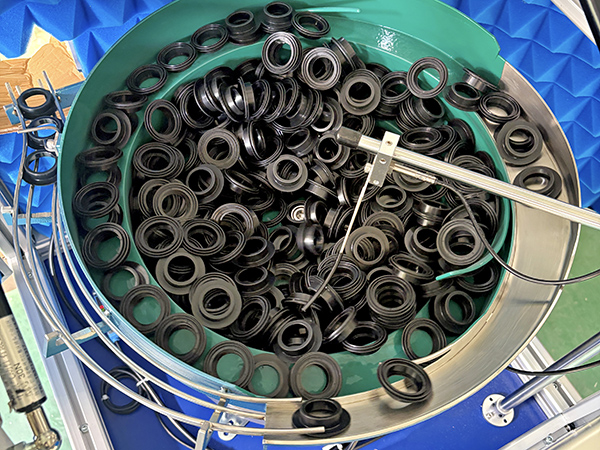
一、新机安装调试步骤
1. **安装找平**
振动盘底座四个减震脚垫全部压实,机身调水平;**严禁底盘与机架硬接触、刚性连接**,否则振动传导出去,送料异常、整机跳动移位。
固定直振,直振出料导轨与振动盘出料口对接留微小间隙,不能互相触碰干涉。
2. **控制器接线与参数初始化**
- 确认电压匹配,缓启动控制器建议开启软启动,避免冲击;
- 输出电压从 0 慢慢往上加大,不要直接开满;
- 先观察底盘振动状态,再看工件运行状态。
3. **电磁铁间隙检查(电磁底盘)**
衔铁与电磁铁标准间隙一般 0.8‑1.5mm(按厂家说明书);间隙过小会撞击异响;间隙过大振动无力。调整后锁紧固定螺丝。
4. **弹片检查锁紧**
弹片全部螺栓对角锁紧;弹片不能有裂纹。弹片是共振核心,螺丝松动直接不走料。
5. **送料速度调试(核心)**
1)少量投料,逐步调高输出电压,观察工件上行状态;
2)工件平稳爬行前进较佳;工件跳得很高、乱飞,说明振幅过大,往小调;
3)观察筛选挡料机构:不能让工件直接跳过剔除缺口;振幅太大容易反料流出。
4)投入正常工作物料量,连续运行 5‑10 分钟,确认速度稳定。
料斗不要装满物料,物料过多底层阻力大,送料变慢不稳定,建议配储料仓自动补料。
6. **直振调试**
直振单独调节,保证出料顺畅,工件不堆叠、不卡堵;直振导轨不能和振动盘出料口发生碰撞。
7. **传感器调试(选配)**
缺料光纤:检测工件有无,调整灵敏度,避免误触发;实现料空报警 / 启动储料仓加料。
二、生产现场日常调试要点(生产中波动时调整)
1. 送料变慢不走料:
先清理盘面油污粉尘;检查弹片螺丝是否松动;不要盲目加大电压。
2. 频繁叠料、乱跳:降低振幅;减少料斗内物料。
3. 出料忽快忽慢:检查电网电压波动;盘面是否沾油;物料多少变化。
4. 出现大量反料流出:适当降低振幅;检查挡料块是否变形移位。
每次调整电压 / 弹片间隙后,必须连续跑几分钟验证,不要调完立刻投入量产。
三、定期维护保养
每日维护(班前 / 班后)
1. 清理料斗:清除粉尘、油污、铁屑、工件毛刺;**油污是送料失效头号原因**,工件带油一定要做除油。
2. 查看有无异常异响、机身移位。
3. 检查出料口有无卡料。
每周维护
1. **紧固全部弹片固定螺丝**(高频重点),运行振动会造成螺丝松脱;
2. 检查减震脚垫,有无老化悬空;
3. 检查电磁铁有无异响,线圈有无发热;
4. PU 涂层盘面检查涂层有无脱落、掉胶。
每月维护
1. 仔细检查弹片:看有无细微裂纹,弹片疲劳必须更换同规格弹片,禁止混用厚薄不同弹片;
2. 检查电磁铁衔铁间隙,间隙偏移重新校正;
3. 检查盘面轨道、挡料块有无磨损变形;磨损会造成卡料、定向不良;
4. 直振弹片同样紧固、检查裂纹。
长期停机
清空料斗,清理干净盘面;控制器断电;避免零件长期压在盘面上。


